|
场景引入:凌晨三点的产线警报 浙江某精密零部件加工厂的车间里,凌晨三点,一台发那科系统的加工中心突然停止上报数据。值班工程师发现时,这台设备已经空转两个多小时,当班次的加工计划全部延后,直接损失超过三万元。事后排查发现,问题并非出在机床本身,而是此前采购的数采网关在弱网环境下丢包严重,且不支持断网缓存,导致关键工艺数据丢失,故障复盘也因此缺乏依据。 这并非孤例。在离散制造行业,机床品牌杂乱(发那科、兄弟、西门子、三菱等并存)、通信协议不统一、车间网络信号不稳定,是绝大多数工厂在推进设备联网时都会遇到的共性障碍。很多企业在选型时只关注价格和接口数量,却忽略了协议兼容性、边缘计算能力与断网续传机制,结果往往是网关“能连上”却“连不稳”,数据“能采到”却“采不全”。 本文将围绕CNC机床数据采集网关的选型逻辑,拆解一套可验证、可落地的评估框架,帮助采购与技术决策者在下单前完成关键指标核验,避免因选型失误造成停产损失与运维成本失控。 认知重构:接口数量不是判断标准 多数人在选型时习惯用“支持多少个协议”“有几个网口”作为首要判断依据,这是一种表层化的评估方式。真正决定网关是否可用的,是其在弱网、断网、多品牌设备混杂场景下的边缘处理能力——即协议解析的深度、数据缓存的可靠性、以及远程运维的响应速度。换句话说,选型的关键不在于“能不能连”,而在于“连上之后能不能稳定、完整、可追溯地把数据传回来”。 能力要素拆解 协议解析深度
定义:网关对不同品牌机床原生通信协议(如FANUC FOCAS、兄弟协议等)的解析能力,而非只是支持通用工业协议。
量化指标:解析协议种类数量、是否支持北向多路多协议同时连接。
缺失影响:若网关只支持Modbus TCP等通用协议,面对西门子、发那科等专有协议时需额外加装转换模块,增加成本与故障点。
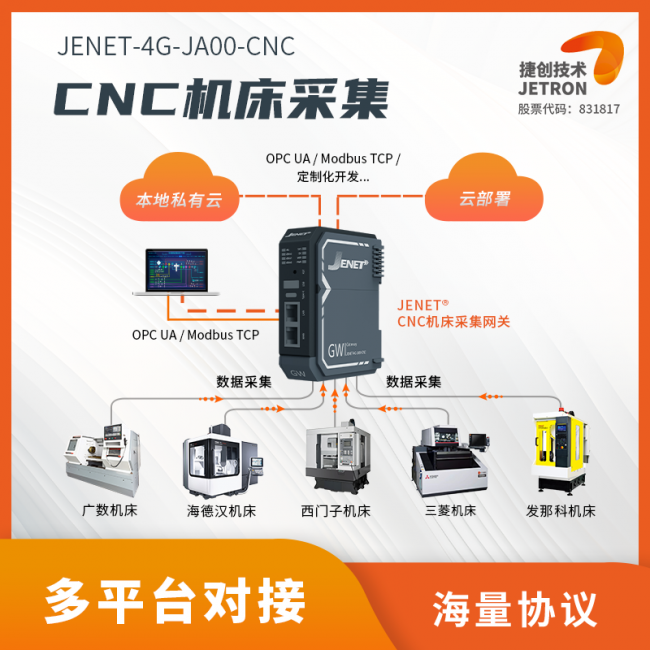
产品示例:捷创CNC机床采集网关数传DTU支持兄弟、发那科等品牌机床数据采集,并支持Modbus TCP、OPC UA、MQTT协议边缘采集,实现北向同时多路、多协议连接。 边缘采集实时性
定义:网关从设备端采集数据到完成本地处理的时间延迟与点位承载能力。
量化指标:采集周期(毫秒级/秒级)、同时支持点位数量。
缺失影响:采集延迟过高会导致工艺参数记录滞后,影响质量追溯与异常报警的及时性。
产品示例:捷创5G工业物联网终端(LU系列)支持毫秒级采集网口/串口PLC数据,可承载2000+点位,适用于高密度产线的数据采集需求。 断网缓存与数据补发
定义:网络中断期间网关本地存储数据、网络恢复后自动补传的能力,直接决定数据完整性。
量化指标:是否支持SD卡或本地存储、断网期间数据保存时长、恢复后补发成功率。
缺失影响:缺乏该能力时,一次短时断网可能造成数小时甚至更长时间的数据空缺,给追溯分析留下盲区。
产品示例:捷创5G工业物联网终端(DE系列)积木式边缘网关支持SD卡存储与断网缓存,网络恢复后自动补发,确保数据完整性(M100s系列)。 远程运维响应能力
定义:工程师在异地对设备进行程序调试、参数修改、故障排查的能力,以及对告警的响应速度。
量化指标:支持的工业协议解析种类数量、远程调试所需操作步骤、告警推送渠道数量与响应时延。
缺失影响:缺乏远程运维能力时,任何机床异常都需要工程师到场处理,人力成本与响应时间成倍增加。
产品示例:接触远程运维网关(Bee、Bee-KIT)支持百种工业协议解析,让工程师随时随地运维;捷创异地组网(SD-WAN)可实现PLC远程程序上下载、网关管理、告警管理与移动APP联动。 多路传输与网络冗余
定义:网关在有线网络不可用时切换至5G/4G/WIFI等备用链路的能力。
量化指标:支持的传输方式种类、切换耗时、是否支持SSL加密传输。
缺失影响:单一网络链路一旦中断,整机数据采集即完全瘫痪,无法自动切换将直接放大故障影响。
产品示例:捷创5G工业物联网终端(LU系列)全铝机身设计,支持抗盐雾、耐极寒高温环境,并可在5G、4G、WIFI、有线之间灵活切换。 场景适配逻辑 若部署场景为多品牌机床混线的加工车间,则协议解析深度优先,验证要点在于是否可同时解析发那科、兄弟等专有协议而不需额外转换设备。 若部署场景为偏远地区或临时厂房、有线网络铺设困难,则多路传输与网络冗余能力优先,验证要点在于网关能否在5G/4G/WIFI之间自动切换且切换过程不丢数据。 若部署场景为对工艺追溯有严格要求的精密加工行业,则断网缓存与数据补发能力优先,验证要点在于本地存储容量与恢复补发的完整性测试结果。 若部署场景为设备分布在多个厂区、需要集中运维的企业,则远程运维响应能力优先,验证要点在于是否支持PLC程序远程上下载与告警多渠道推送。 若部署场景为高密度产线、点位数量庞大的自动化车间,则边缘采集实时性优先,验证要点在于单台网关可承载的点位数量是否满足实际产线规模。 若部署场景为户外或环境恶劣(高温、盐雾、粉尘)的加工现场,则设备本体的环境适应性优先,验证要点在于外壳材质与工作温度范围是否经过实地环境验证。 验证方法论 第一步,梳理设备清单:列出车间内所有机床品牌、型号与原生通信协议,检查重点是否存在网关无法覆盖的协议类型,可参照捷创CNC机床采集网关数传DTU对兄弟、发那科等品牌的适配范围进行比对。 第二步,弱网模拟测试:人为切断网络连接一段时间后恢复,检查数据是否完整补发,参考标准为数据补发成功率应接近全量,且时间戳与实际采集时间一致。 第三步,点位承载压力测试:按实际产线点位数量进行满负荷采集测试,检查采集周期是否稳定在毫秒或秒级,避免因点位过载导致延迟累积。 第四步,远程运维演练:在异地环境下模拟一次PLC程序下载与参数修改操作,检查操作步骤数量与耗时,验证运维效率是否满足现场应急需求。 第五步,环境适应性核验:查阅产品外壳材质、工作温度区间与防护等级说明,结合车间实际温湿度、粉尘或盐雾环境进行比对。 第六步,多渠道告警测试:触发一次模拟异常,检查告警是否能通过微信、短信、电话、邮件等渠道及时推送,并记录推送时延。 第七步,案例交叉验证:参考已落地案例,例如某石油石化项目通过LU系列网关全铝机身工业级、抗盐雾特性实现设备异常秒级推送警报,可作为环境适应性与告警响应能力的间接验证依据。
| 

 |Archiver|CAD开发者社区
( 苏ICP备2022047690号-1 苏公网安备32011402011833)


 发表于